


1 Description des produits
Lorsque l'épaisseur de la plaque de placage (SUS304) est relativement fine (3 mm dans le papier), la valeur de la charge doit être supérieure à la meilleure valeur calculée théoriquement ; Lorsque l'épaisseur de la double plaque (SUS304) est relativement épaisse (6 mm dans le texte), la valeur de charge doit être légèrement inférieure à la valeur limite inférieure du calcul théorique. En production réelle, pour le revêtement explosif de SUS304 et Q345R, lorsque la plaque de revêtement est mince (3 mm dans le texte), si la qualité de liaison de la plaque de revêtement est prioritaire, l'effet est très bon lorsque l'épaisseur de charge est de 30 mm ; si le coût de production est privilégié, l'épaisseur de charge peut être de 15mm, ainsi la qualité de collage de la plaque de parement obtenue répond également aux exigences de la norme : lorsque la plaque de parement est épaisse (6mm dans le texte), la force de collage peut être meilleure lorsque l'épaisseur de la charge est de 25 mm.
2 Avantages et inconvénients du soudage explosif
En tant que technologie d'ingénierie de surface, la plaque d'acier revêtue d'acier inoxydable SS304 en tant que classe de matériaux d'ingénierie de surface présente de nombreuses caractéristiques, notamment les avantages suivants.
(1) Le procédé de soudage par explosion nécessite peu d'installations matérielles. Seules des matières premières métalliques, des explosifs de soudage et des sites adaptés sont nécessaires pour la production par soudage à l'explosif de plaques composites, sans équipement très précis et maintenance ultérieure.
(2) Le processus de soudage explosif n'est pas compliqué et les opérateurs concernés ne peuvent prendre leurs fonctions qu'après une simple formation après avoir maîtrisé fermement les règles de sécurité
(3) La sélection des paramètres du matériau n'est pas stricte et peut être sélectionnée arbitrairement dans la plage autorisée de la technologie de soudage par explosion.
(4) L'échelle de production des plaques plaquées de soudage explosif peut être très grande et le taux d'utilisation de facteurs tels que les matériaux et le temps est très élevé.
(5) La force de liaison des matériaux composites soudés explosifs est très élevée, et même s'il est soumis à diverses formes de post-traitement, il n'y aura pas de fissuration ou de délaminage qui affectera la qualité des plaques composites
(6) Le soudage par explosion peut être combiné avec la technologie de traitement traditionnelle. Après le traitement des plaques plaquées explosives, la forme des plaques peut être modifiée sans affecter la qualité des plaques plaquées pour s'adapter aux applications industrielles pratiques
(7) Après le soudage explosif, les matières premières et les plaques composites durciront, ce qui contribuera à améliorer dans une certaine mesure la résistance à la corrosion et à l'usure des matériaux, améliorant ainsi la résistance des matériaux.
(8) La production de plaques plaquées de métal par soudage à l'explosif peut non seulement être un composite multicouche mais aussi ne pas se limiter à une certaine forme et à un certain style. En plus de produire des plaques composites plates, il peut également produire des tuyaux composites, des barres composites, etc.
Avec le développement de la technologie de soudage explosif, la plaque d'acier revêtue d'acier inoxydable SS304
(9) produits ne sont plus limités au composite de matériaux métalliques. En contrôlant les paramètres du procédé, certains non-métaux, tels que la céramique, peuvent également former des matériaux composites avec des métaux par soudage explosif, élargissant considérablement le champ d'application du procédé.


3État de la recherche du procédé de soudage explosif
De nombreux facteurs affectent la qualité du soudage par explosion. Dans le processus de soudage explosif traditionnel, le type d'explosif, le mode de distribution explosive, le mode d'initiation, les propriétés matérielles et les dimensions de la plaque plaquée et de la plaque de base, la distance entre la plaque plaquée et la plaque de base et le type de fondation peuvent tous affectent la qualité de liaison de la plaque plaquée. Pour la recherche du procédé de soudage explosif, les prédécesseurs ont fait beaucoup de travail. Avec la demande croissante de l'industrie moderne pour les plaques composites de soudage explosif, le champ de recherche du procédé de soudage explosif est également de plus en plus courant. Les méthodes d'initiation peuvent être grossièrement divisées en quatre types suivants : initiation par le point central, initiation par le point de bord en forme de pêche et initiation par onde linéaire de type "T". La figure 14 montre quatre méthodes d'amorçage différentes, et on peut voir sur la figure que les fronts d'onde obtenus par différentes méthodes d'amorçage sont également différents. .
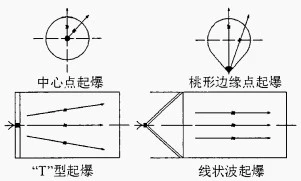
Fig. 1.4 Différentes méthodes d'amorçage du soudage par explosion
(1) Amorçage au point central : Cette méthode a l'avantage d'être pratique. Il peut y avoir une forme d'onde d'interface de déviation par gravité relativement grande au milieu de la plaque de revêtement, qui peut être répartie de manière symétrique et uniforme sur l'interface. Cependant, l'inconvénient de cette méthode est très évident : en raison de l'initiation au point central, il existe une zone de collision verticale avec un angle de collision nul près du point d'initiation central, où il n'y a pas de génération d'ondes d'interface et aucune liaison ne se produit. La taille de la zone sans onde est liée à des facteurs tels que l'épaisseur de la plaque de revêtement, la masse de l'explosif, le rapport de masse R de la plaque de revêtement et la vitesse de détonation de l'explosif. Plus l'épaisseur de la plaque de revêtement est grande, plus la zone sans ondes est grande. Le processus d'auto-accélération de l'explosif à faible vitesse de détonation, de l'initiation du détonateur à la détonation stable, est long, de sorte que la plage de zone sans onde est large. Pour les pièces avec des trous au milieu, comme les brides, il est très approprié d'utiliser la méthode de détonation du point central
Initiation du point de bord en forme de pêche : cette méthode consiste à faire sortir le point d'initiation de la plaque de revêtement, afin d'éviter la non combinaison causée par la collision verticale entre la plaque de revêtement et le substrat dans la zone centrale dans la méthode d'initiation centrale. Cette méthode est pratique et adaptée au soudage par explosion de plaques plaquées circulaires. La figure 1.5 montre la plaque composite finie produite par l'initiation du point de bord en forme de pêche. Figure 1.5 La plaque composite finie produite par l'initiation du point de bord en forme de pêche.

Figure 1.5 Plaque composite finie produite par grenaillage au bord en forme de pêche
(3) Amorçage de type "T": cette méthode consiste à ajouter une bande d'explosif à haute vitesse de détonation ou de cordeau détonant à l'extrémité d'amorçage pour améliorer le front d'onde de détonation et réduire la courbure du front d'ondelettes. Pour les plaques de revêtement rectangulaires de faible largeur, cette méthode convient au soudage par explosion.
Amorçage par onde linéaire : cette méthode peut faire exploser tous les points à l'extrémité d'amorçage en même temps, ce qui améliore non seulement la qualité de soudage de l'extrémité d'amorçage, mais offre également de meilleures conditions pour le mouvement de la plaque plaquée et la collision avec le substrat. Pour les plaques composites rectangulaires de grande surface, le soudage explosif avec cette méthode d'amorçage permet d'obtenir de meilleurs résultats. Un dispositif d'initiation spécial est nécessaire pour générer des ondes linéaires, c'est-à-dire le générateur d'ondes linéaires illustré à la figure 1.6. Il peut être fabriqué en forant des explosifs triangulaires équilatéraux (comme illustré à la figure 16 (a)), ou en combinant deux explosifs avec des vitesses de détonation différentes (comme indiqué à la figure 1.6 (b))
Figure 1.5 Plaque composite finie produite par grenaillage au bord en forme de pêche.
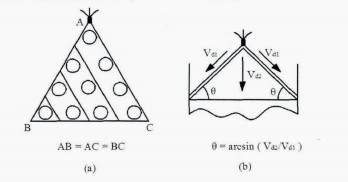
Fig. 1.6 Générateur d'ondes linéaires
étiquette à chaud: plaque d'acier revêtue d'acier inoxydable ss304, Chine, fabricants, fournisseurs, usine, sur mesure, achat, prix, qualité, devis, liste de prix, en stock, barre métallique pour résistance à la corrosion, barrette en acier pour l'industrie pétrolière, Bar vêtue résistante à porter, barre rond en acier forgé, feuille de tube composite, barre rond personnalisée


